İnce cidarlı sac metaller, borular ve içi boş yapısal profillerde yüksek mukavemetli iç diş açmak, talaşlı imalat ve montaj süreçlerinde her zaman ciddi mühendislik zorlukları yaratmıştır. Perçin somunlar, pres somunlar veya kaynaklı kör somunlar gibi geleneksel bağlantı yöntemleri; ikincil montaj operasyonları gerektirir, malzeme maliyetlerini yükseltir ve somunun yuvasında dönmesi veya kaynak kalitesinin bozulması gibi bağlantı arızalarına yol açar.
Sürtünmeli delme (Flowdrill, Formdrill veya termal sürtünmeli delme olarak da adlandırılır), sürtünme ısısını kullanarak doğrudan ana malzemeden tek adımda monoblok bir kovan (bushing) ekstrüzyonu gerçekleştirir ve son derece güvenilir, kalıcı bir çözüm sunar.
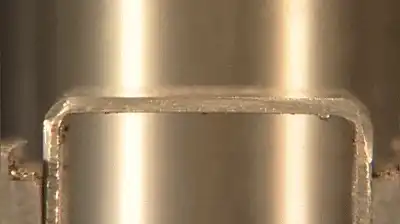
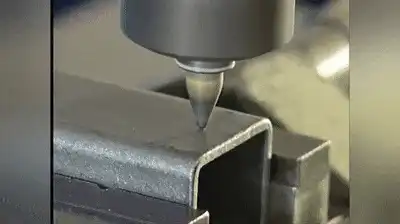 Şekil 1: Kare çelik profil üzerinde yüksek hızlı sürtünmeli delme ile ekstrüde edilmiş yaka kovanı oluşturulması.
Sürtünmeli Delme Teknolojisinin Kökeni ve Çalışma Prensibi
Almanya'da geliştirilen sürtünmeli delme (Flowdrill), ince metal profillerde 6 saniyenin altında yüksek mukavemetli dişli kovanlar üretmek üzere tasarlanmış talaşsız bir termo-mekanik şekillendirme prosesidir.
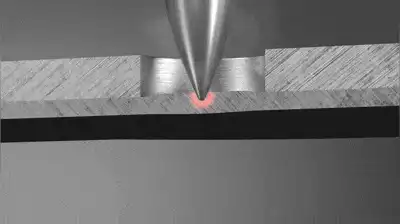
Flowdrill Prosesinin Termo-Mekanik Çalışma Dinamikleri
- Sürtünme Isısının Oluşumu: Yekpare tungsten karbürden (WC-Co) üretilmiş özel konik takım, yüksek iş mili devrinde (1.500 - 4.000 dev/dak) dönerken kontrollü eksenel baskı kuvvetiyle metal iş parçasına temas eder.
- Malzemenin Plastikleşmesi: Yüksek sürtünme kaynaklı ısı, temas noktasındaki metal sıcaklığını hızla 600°C – 800°C seviyesine (malzemenin erime noktasının altına) çıkararak metali geçici olarak sünek ve plastik forma dönüştürür.
- Kovanın Ekstrüzyonu: Takım eksenel yönde ilerledikçe plastikleşen malzemeyi hem yukarıya hem de aşağıya doğru yer değiştirerek dışarı doğru iter. Bu sayede, et kalınlığı orijinal malzeme kalınlığının 3 katına kadar ulaşan silindirik bir burç veya yaka (bushing) meydana gelir.
- Ovalama ile Talaşsız Diş Açma: Oluşturulan bu burcun içerisine talaşsız kılavuz (roll tap) çekilerek metal talaşı üretilmeden, malzeme lif yapısını koruyan kesintisiz ve yüksek mukavemetli iç vida dişleri elde edilir.
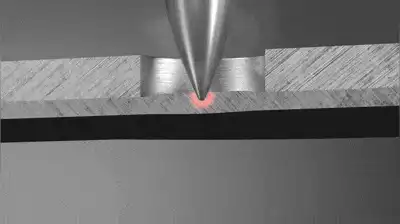 Şekil 2: Metal yer değiştirme ve kovan oluşum döngüsünün demonstrasyonu.
Temel Proses Parametreleri ve Teknik Özellikler
ISO/DIN diş standartlarına tam uygun diş kavrama derinliği ve optimum takım ömrü elde etmek için belirli CNC işleme parametrelerinin titizlikle korunması gerekir:
| Proses Parametresi | Teknik Standart / Aralık |
|---|---|
| İş Parçası Et Kalınlığı | 0,8 mm – 12,0 mm |
| İş Mili Devri (RPM) | 1.500 – 4.000 dev/dak (delme ucu çapına bağlıdır) |
| Bölgesel Şekillendirme Sıcaklığı | 600°C – 800°C |
| Çevrim Süresi | Delik başına 2 – 6 saniye |
| Takım Malzemesi | Mikro-Tane Yekpare Tungsten Karbür (Solid Carbide) |
| Ekstrüde Edilen Burç Boyu | Ana metal et kalınlığının 2,5 ila 3 katı |
| Diş Açma Yöntemi | Talaşsız Kılavuz Çekme / Ovalama ile Diş Açma (Form Tapping) |
Sürtünmeli Delme Teknolojisinin Temel Avantajları
Sürtünmeli delme teknolojisi, standart mekanik bağlantı elemanları ve perçin somunlara kıyasla yapısal, ekonomik ve üretim süreçleri açısından benzersiz üstünlükler sunar:
1. Talaşsız Metal Şekillendirme
Proses talaş kaldırarak kesme yerine plastik deformasyon prensibiyle çalıştığı için, kapalı profillerin veya boruların içerisine talaş dökülmez. Bu durum hidrolik, pnömatik ve HVAC hatlarında sistem içi talaş kirlenmesini tamamen ortadan kaldırır.
2. Gelişmiş Tane Yapısı ve Üstün Mekanik Mukavemet
Malzemenin sürtünmeyle ısınması ve ardından ortam havasında kontrollü şekilde soğuması, ekstrüzyon bölgesinde bölgesel normalizasyon ısıl işlemine benzer bir etki yaratır. Kesintiye uğramayan metal lif akışı şunları sağlar: * Daha Yüksek Sıyrılma (Pull-out) Mukavemeti: Standart perçin somun tutma kuvvetini %50'ye kadar aşar. * Üstün Tork Dayanımı: Pres somunlarda sıkça görülen kendi etrafında dönme ve sıyrılma arızalarını tamamen engeller. * Yüksek Yük Taşıma Kapasitesi: 1 mm ila 2 mm et kalınlığındaki profillerde dahi yüksek gerilimli cıvata bağlantılarını güvenle destekler.
3. Sadeleştirilmiş Üretim ve Düşük Maliyet
- Bağlantı Elemanı Stoğunu Ortadan Kaldırır: Pres somun, kör perçin veya kaynak somunlarını satın alma, stoklama ve besleme ihtiyacını bitirir.
- Hızlı Çevrim Süresi: Delik delme ve diş açma işleminin tamamı yalnızca 2 ila 6 saniye sürer.
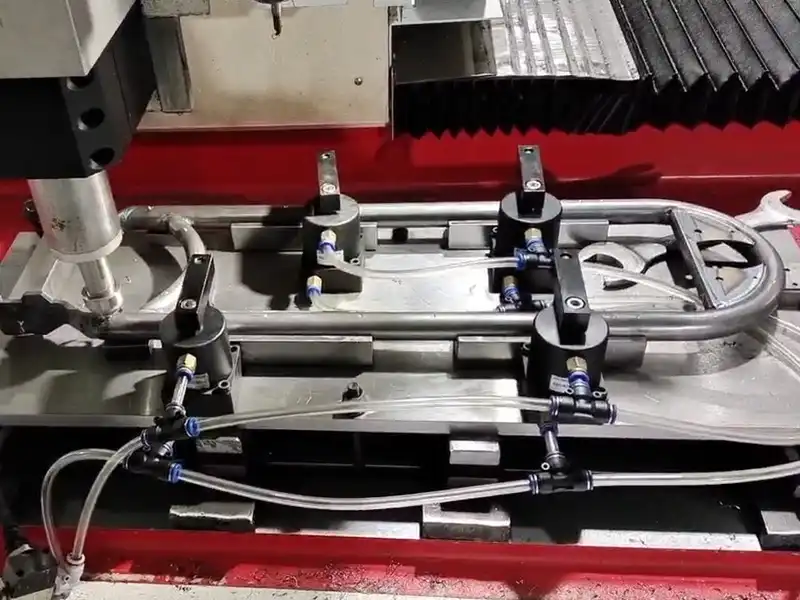
- Otomasyona Tam Uyum: Çok eksenli CNC sürtünmeli delme-frezeleme-kılavuz çekme işleme merkezlerine kolayca entegre edilir.
 Şekil 3: Yüksek hızlı sürtünmeli delme ve kılavuz çekme operasyonları için optimize edilmiş çok eksenli CNC işleme merkezi.
Malzeme Uyumluluğu
Sürtünmeli delme, demir esaslı ve demir dışı sünek metallerin geniş bir bölümünde başarıyla uygulanır:
- Düşük Karbonlu ve İmalat Çelikleri: S235, S355, AISI 1018, Q235
- Paslanmaz Çelikler: AISI 304, AISI 316, AISI 430
- Alüminyum Alaşımları: 6061-T6, 6063, 5052, 7075
- Bakır, Pirinç ve Bronz: Yüksek iletkenlikli bakır alaşımları
- Titanyum Alaşımları: Grade 2, Grade 5
Kaplamalı, galvanizli veya boyalı profil ve borularda da doğrudan uygulanabildiği için çelik konstrüksiyon ve şasi imalatında son derece esnek bir çözümdür.
Yaygın Endüstriyel Uygulama Alanları
- Otomotiv ve Elektrikli Araç (EV) Şasileri: Batarya taşıyıcı şasileri, kaza traversleri ve koltuk kızak profilleri.
- Fitness ve Spor Ekipmanları: Ağır hizmet tipi ticari spor aletlerinin çelik boru konstrüksiyon bağlantıları.
- HVAC ve Akışkan Tesisatları: Bakır ve pirinç manifold boru hatlarında kaynaklı nipellere gerek kalmadan branşman oluşturma.
- Motosiklet ve Bisiklet Gövdeleri: Hafif alaşımlı alüminyum şasi ve maşa bağlantı noktaları.
- Mimari ve Cephe Sistemleri: Paslanmaz çelik korkuluklar, cephe karkasları ve yapısal cam bağlantı elemanları.
Yüksek Verimli CNC Delme ve Kılavuz Çekme Tezgahına mı İhtiyacınız Var?
24 saat içinde özel bir çevrim süresi simülasyonu ve size özel tezgâh teklifi almak için kıdemli uygulama mühendislerimize danışın.