En chapas metálicas de pared delgada, tuberías y perfiles estructurales huecos, mecanizar roscas internas resistentes ha representado históricamente un gran desafío técnico. Las soluciones convencionales —como tuercas remachables, tuercas de embutición o tuercas ciegas soldadas— agregan operaciones secundarias de ensamblaje, encarecen los costes de material e introducen fallos mecánicos potenciales, tales como el giro en vacío del remache o la degradación de la soldadura.
El taladrado por fricción térmica (también denominado termoperforación, proceso Flowdrill o conformación térmica por fricción) ofrece una alternativa altamente fiable en una sola operación, aprovechando el calor por rozamiento para extruir un casquillo cilíndrico integral directamente a partir del metal base.
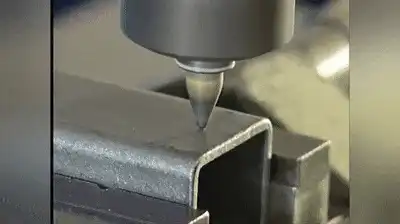 Figura 1: Taladrado por fricción térmica a alta velocidad conformando un cuello extruido en un tubo de acero estructural cuadrado.
Origen y Principio de Funcionamiento del Taladrado por Fricción Térmica
Desarrollado originalmente en Alemania, el taladrado por fricción térmica es un proceso de conformado termomecánico sin arranque de viruta diseñado para crear cuellos roscados de máxima integridad estructural en perfiles metálicos delgados en menos de 6 segundos.
Física Termomecánica del Proceso Flowdrill
- Generación de Calor por Fricción: Una herramienta cónica especial fabricada en metal duro integral de carburo de tungsteno (WC-Co) gira a altas velocidades de husillo (1.500 a 4.000 RPM) y entra en contacto con la pieza bajo una fuerza axial controlada.
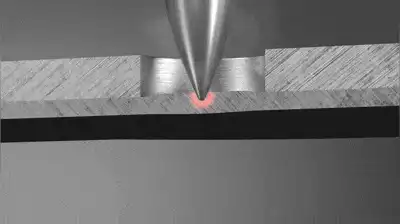
- Plastificación del Material: El rozamiento eleva rápidamente la temperatura localizada del metal hasta 600 °C – 800 °C (por debajo del punto de fusión del material), alcanzando un estado superplástico temporal.
- Extrusión del Casquillo: A medida que la herramienta avanza, desplaza el material reblandecido en sentido axial, tanto hacia arriba como hacia abajo. Esto genera un manguito o casquillo cilíndrico con una longitud útil de pared de hasta 3 veces el espesor original de la chapa.
- Roscado por Laminación en Frío: A continuación, un macho de laminación (roscado por deformación plástica sin viruta) penetra en el casquillo recién extruido para generar roscas métricas continuas, alineadas con el flujo de grano del material y libres de virutas metálicas.
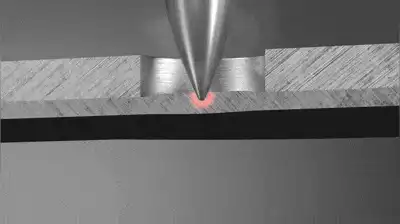 Figura 2: Demostración del ciclo de conformado que ilustra el desplazamiento del metal y la extrusión del casquillo cilíndrico.
Parámetros Clave del Proceso y Especificaciones Técnicas
Para conseguir una profundidad óptima de fileteado roscado (conforme a las normas internacionales ISO/DIN) y maximizar la vida útil de la herramienta, se deben respetar los siguientes parámetros CNC:
| Parámetro del Proceso | Estándar / Rango Técnico |
|---|---|
| Espesor de la Pieza | 0,8 mm – 12,0 mm |
| Velocidad del Husillo (RPM) | 1.500 – 4.000 RPM (según el diámetro de la broca) |
| Temperatura Localizada | 600 °C – 800 °C |
| Tiempo de Ciclo | 2 – 6 segundos por orificio |
| Material de la Herramienta | Carburo de tungsteno micrograno macizo |
| Longitud del Cuello Extruido | De 2,5 a 3 veces el espesor del material base |
| Método de Roscado | Roscado por laminación / deformación sin viruta (Roll Tapping) |
Ventajas Principales del Taladrado por Fricción Térmica
La tecnología de taladrado por fricción térmica ofrece notables ventajas estructurales, económicas y productivas frente a los elementos de fijación mecánicos convencionales:
1. Conformado Metálico Libre de Virutas
Dado que el proceso se fundamenta en la deformación plástica y no en el corte, no se generan residuos ni virutas dentro de tubos cerrados o perfiles huecos. Esto previene la contaminación interna en conductos hidráulicos, neumáticos y circuitos de climatización (HVAC).
2. Estructura de Grano Mejorada y Alta Resistencia Mecánica
Durante el calentamiento por fricción y el posterior enfriamiento por aire ambiente, la zona extruida experimenta un efecto equivalente a un tratamiento térmico de normalizado localizado. El flujo ininterrumpido de las fibras del metal garantiza: * Mayor Resistencia a la Tracción/Extracción: Supera la capacidad de retención de las tuercas remachables estándar hasta en un 50 %. * Máxima Resistencia al Par de Torsión: Elimina el riesgo de desprendimiento o giro en vacío habitual en insertos prensados. * Capacidad de Carga Elevada: Admite uniones atornilladas de alta tensión incluso en perfiles tubulares de solo 1 mm a 2 mm de espesor de pared.
3. Producción Optimizada y Reducción Directa de Costes
- Eliminación del Inventario de Fijaciones: Suprime la compra, almacenamiento y alimentación de tuercas de remache, insertos o piezas soldadas.
- Tiempos de Ciclo Reducidos: El conformado del orificio y el posterior roscado se completan en tan solo 2 a 6 segundos.
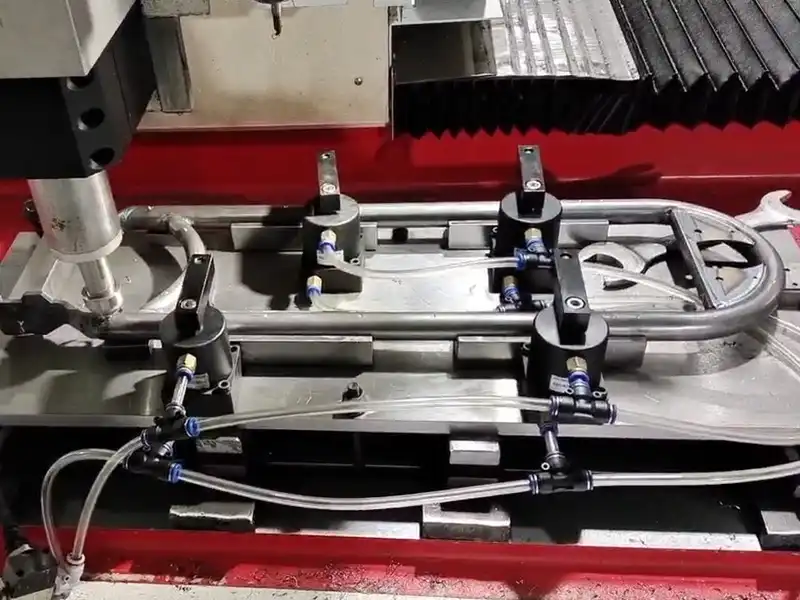
- Preparado para la Automatización: Integración total en centros CNC combinados de taladrado por fricción, fresado y roscado multieje.
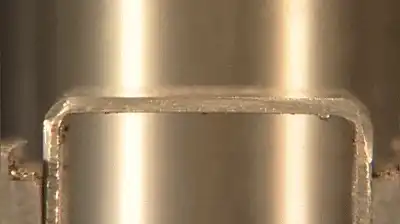 Figura 3: Centro CNC multieje de taladrado, fresado y roscado optimizado para operaciones de taladrado por fricción térmica de alta velocidad.
Compatibilidad de Materiales
El taladrado por fricción térmica se aplica con éxito en una amplia variedad de metales dúctiles ferrosos y no ferrosos, incluyendo:
- Aceros al Carbono y Aceros Dulces: S235, S355, AISI 1018, Q235
- Aceros Inoxidables: AISI 304, AISI 316, AISI 430
- Aleaciones de Aluminio: 6061-T6, 6063, 5052, 7075
- Cobre, Latón y Bronces: Aleaciones de cobre de alta conductividad
- Aleaciones de Titanio: Grado 2, Grado 5
Asimismo, resulta totalmente apto para tubos galvanizados, cincados o con recubrimiento previo, lo que proporciona gran flexibilidad en la fabricación de estructuras metálicas.
Aplicaciones Industriales Típicas
- Chasis de Automoción y Vehículos Eléctricos: Estructuras de bandejas de batería, barras de protección anti-impacto y rieles de asientos.
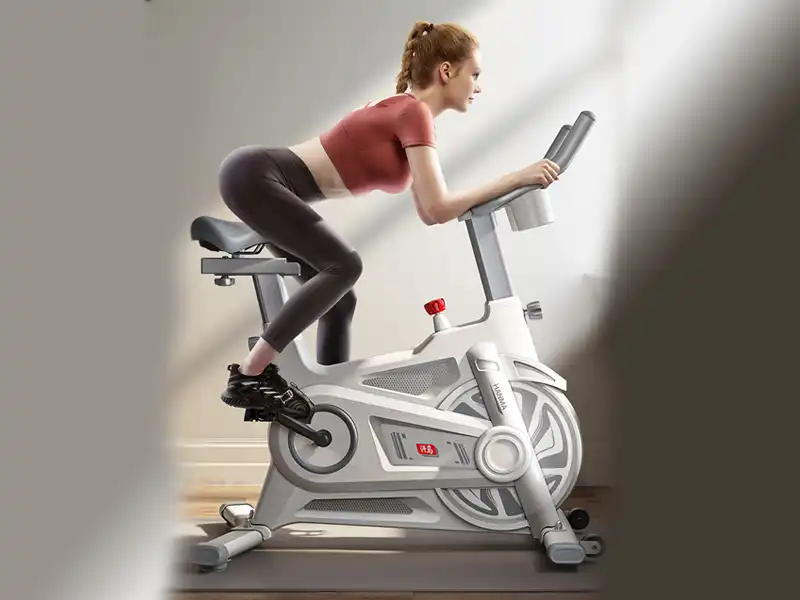
- Equipamiento de Fitness y Gimnasios: Ensamblajes estructurales de alta exigencia en tubos de acero para maquinaria deportiva.
- HVAC y Distribución de Fluidos: Derivaciones directas en colectores de cobre y latón sin necesidad de racores soldados por capilaridad.
- Chasis de Motocicletas y Cuadros de Bicicleta: Puntos de anclaje de alta resistencia en perfiles de aleación de aluminio ligero.
- Carpintería Metálica y Herrajes Arquitectónicos: Pasamanos, barandillas de acero inoxidable y herrajes para muros cortina de vidrio.
¿Necesita Maquinaria de Taladrado y Roscado CNC de Alto Rendimiento?
Consulte a nuestros ingenieros de aplicaciones para recibir una simulación personalizada de tiempo de ciclo y propuesta de máquina en 24 horas.