Para chapas finas, tubos metálicos e seções estruturais tubulares ocas, a usinagem de roscas internas resistentes sempre impôs sérios desafios de engenharia mecânica. As soluções convencionais — como porcas rebite (insertos roscados), porcas de prensar ou porcas soldadas — adicionam etapas secundárias de montagem, elevam os custos de insumos e introduzem pontos críticos de falha, tais como espanamento por torque rotacional ou degradação na zona afetada pelo calor de soldagem.
A furação por fricção térmica (também denominada flowdrill, formdrill, furação por escoamento ou repuxo térmico) oferece uma alternativa altamente confiável em etapa única, utilizando o calor gerado pelo atrito para extrudar uma bucha cilíndrica integrada a partir do próprio metal base.
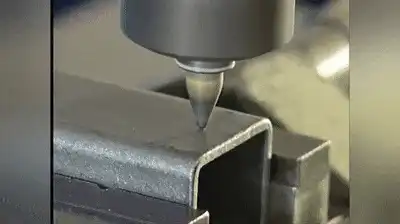 Figura 1: Furação por fricção térmica em alta rotação conformando um colar extrudado em tubo estrutural quadrado de aço.
Origem e Princípio de Funcionamento da Furação por Fricção Térmica
Desenvolvida na Alemanha, a furação por fricção térmica é um processo termomecânico de conformação plástica sem geração de cavacos projetado para criar buchas e colares roscados de alta integridade em perfis de parede fina em menos de 6 segundos.
A Física Termomecânica por Trás do Processo Flowdrill
- Geração de Calor por Atrito: Uma ferramenta cônica de alta resistência fabricada em metal duro integral (carboneto de tungstênio WC-Co) gira em altas rotações do eixo-árvore (1.500 a 4.000 RPM) e entra em contato com a peça metálica sob avanço e pressão axial controlados.
- Plastificação do Material: O atrito eleva rapidamente a temperatura pontual do metal para 600°C a 800°C (abaixo do ponto de fusão do material), tornando o metal temporariamente pastoso e plástico.
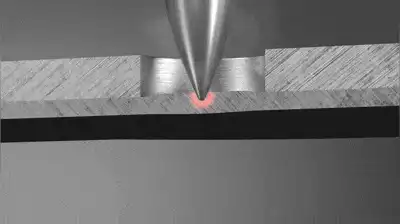
- Extrusão da Bucha / Colar: Conforme a ferramenta avança, ela desloca axialmente o material plastificado tanto para cima quanto para baixo. Esse fluxo cria uma bucha cilíndrica (rebaixo tubular) com comprimento de parede de até 3 vezes a espessura original da chapa.
- Rosqueamento por Conformação a Frio: Um macho laminador/conformador (sem corte de cavaco) é introduzido na bucha extrudada recém-formada, produzindo filetes de rosca contínuos e orientados pelas linhas de fluxo do grão metálico, com zero cavaco residual.
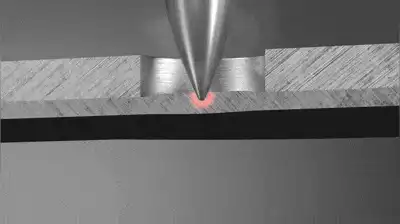 Figura 2: Demonstração de ciclo evidenciando o deslocamento plástico do metal e a formação da bucha tubular.
Parâmetros Críticos do Processo e Especificações Técnicas
Para assegurar profundidade ideal de engate da rosca (em total conformidade com as normas ISO e DIN) e máxima vida útil do ferramental, os seguintes parâmetros operacionais CNC devem ser mantidos:
| Parâmetro de Usinagem | Padrão Técnico / Faixa Operacional |
|---|---|
| Espessura da Peça | 0,8 mm – 12,0 mm |
| Rotação do Eixo-Árvore (RPM) | 1.500 – 4.000 RPM (depende do diâmetro da broca de fricção) |
| Temperatura Pontual de Trabalho | 600°C – 800°C |
| Tempo de Ciclo | 2 – 6 segundos por furo |
| Material da Ferramenta | Metal Duro Integral Microgrão (WC-Co) |
| Comprimento da Bucha Extrudada | 2,5x a 3x a espessura do metal base |
| Método de Rosqueamento | Rosqueamento por Conformação a Frio Sem Cavaco (Macho Laminador) |
Principais Vantagens da Furação por Fricção Térmica
A tecnologia de furação por fricção térmica entrega ganhos estruturais, econômicos e de processo expressivos em comparação aos fixadores mecânicos tradicionais:
1. Conformação Metálica Sem Cavacos
Por ser um processo fundamentado em deformação plástica a quente e não em usinagem por arrancamento, nenhum cavaco metálico ou limalha é gerado no interior de tubos ou perfis estruturais fechados. Isso elimina o risco de contaminação interna em circuitos hidráulicos, de refrigeração HVAC e linhas pneumáticas.
2. Microestrutura do Grão Otimizada e Alta Resistência Mecânica
À medida que o metal é submetido ao aquecimento por fricção seguido de resfriamento controlado ao ar ambiente, a região do colar extrudado passa por um efeito comparável a uma normalização térmica localizada. O direcionamento contínuo das fibras mecânicas resulta em: * Maior Resistência ao Arrancamento (Pull-out): Supera a fixação de porcas rebite convencionais em até 50%. * Excelente Resistência ao Torque: Elimina por completo falhas de giro em falso (spun-out), comuns em buchas cravadas por pressão. * Capacidade de Carga Ampliada: Permite conexões aparafusadas de alta pré-carga mesmo em chapas de 1 mm a 2 mm.
3. Produtividade Acelerada e Redução de Custos de Montagem
- Eliminação de Estoque de Fixadores: Dispensa a compra, alimentação mecânica e controle de porcas rebite, insertos e flanges soldadas.
- Ciclo de Operação Extremamente Rápido: A conformação do furo e a execução da rosca levam entre 2 e 6 segundos por ponto.
- Pronto para Automação CNC: Integração perfeita com centros de furação, fresamento e rosqueamento CNC multieixos para perfis extensos.
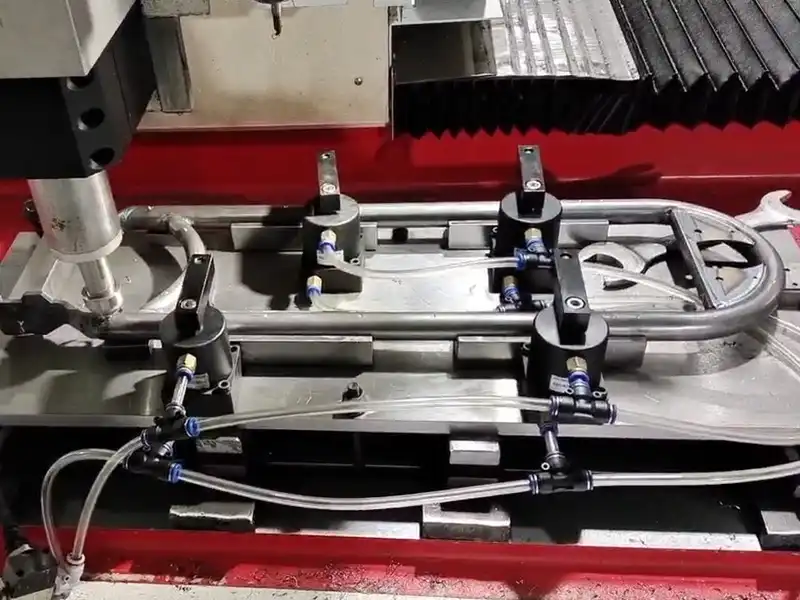
 Figura 3: Centro de usinagem CNC multieixos para furação, fresamento e rosqueamento otimizado para furação por fricção térmica em alta velocidade.
Compatibilidade com Materiais Industriais
A furação por fricção térmica opera com excelente repetibilidade em uma vasta gama de metais dúcteis ferrosos e não ferrosos, incluindo:
- Aços Carbono e Estruturais: S235, S355, AISI 1018, SAE 1020, Q235
- Aços Inoxidáveis: AISI 304, AISI 316, AISI 430
- Ligas de Alumínio Extrudado: 6061-T6, 6063, 5052, 7075
- Cobre, Latão e Bronzes: Ligas de alta condutibilidade térmica e elétrica
- Ligas de Titânio: Grau 2, Grau 5
O processo também é compatível com tubulações zincadas, galvanizadas ou com revestimento superficial, tornando-se amplamente versátil na fabricação de armações e estruturas tubulares.
Setores e Aplicações Industriais Típicas
- Chassis Automotivos e Veículos Elétricos (EV): Caixas e estruturas de baterias, barras de intrusão, protetores e trilhos de assentos.
- Aparelhos de Ginástica e Musculação: Conexões roscadas de alta rigidez em perfis tubulares de academias comerciais.
- HVAC e Distribuição de Fluídos: Derivações em coletores e ramais de cobre e latão sem necessidade de conexões brasadas adicionais.
- Quadros de Motocicletas e Bicicletas: Pontos de ancoragem robustos em ligas estruturais leves de alumínio.
- Ferragens Arquitetônicas e Serralheria Industrial: Guarda-corpos, corrimãos de aço inoxidável e fixações para fachadas glazing e vidro estrutural.
Precisa de Centros de Furação e Rosqueamento de Alta Eficiência?
Consulte nossos engenheiros seniores de aplicação para obter simulação de tempo de ciclo e proposta de máquina customizada em 24h.