Đối với kim loại tấm thành mỏng, ống và các phần cấu trúc rỗng, việc taro ren trong có độ bền cao từ trước đến nay luôn là một thách thức kỹ thuật lớn. Các giải pháp truyền thống—như đai ốc rút (rivet nut), đai ốc ép (press nut) hoặc đai ốc hàn—thường làm tăng thêm các bước lắp ráp phụ, tăng chi phí vật liệu và dễ phát sinh lỗi như bị xoay tròn, tuột ren hoặc hỏng mối hàn.
Khoan nóng chảy ma sát (hay còn gọi là công nghệ khoan flowdrill, khoan tạo hình hoặc khoan ma sát) mang lại một giải pháp thay thế cực kỳ tin cậy, hoàn thành chỉ trong một bước duy nhất bằng cách sử dụng nhiệt ma sát để đùn ép tạo ra một cổ ren tích hợp trực tiếp từ vật liệu nền.
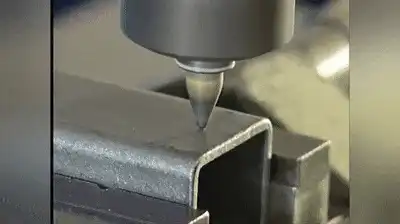 Hình 1: Quá trình khoan nóng chảy ma sát tốc độ cao tạo cổ ren đùn trên ống thép hộp vuông.
Nguồn Gốc và Nguyên Lý Hoạt Động Của Khoan Nóng Chảy Ma Sát
Được phát triển tại Đức, khoan nóng chảy ma sát là một quy trình tạo hình nhiệt-cơ học không tạo phoi, được thiết kế để tạo ra các cổ ren có độ liên kết cao trên các thanh kim loại mỏng trong thời gian chưa đầy 6 giây.
Nguyên Lý Vật Lý Nhiệt - Cơ Học Của Công Nghệ Khoan Flowdrill
- Sinh nhiệt ma sát: Một dụng cụ chuyên dụng dạng côn làm bằng hợp kim cứng Tungsten Carbide (WC-Co) quay với tốc độ trục chính cao (1.500 đến 4.000 vòng/phút) và tiếp xúc với phôi kim loại dưới một lực dọc trục được kiểm soát.
- Làm mềm vật liệu: Nhiệt ma sát nhanh chóng làm tăng nhiệt độ cục bộ của kim loại lên 600°C–800°C (dưới điểm nóng chảy của vật liệu), làm dẻo hóa kim loại tạm thời.
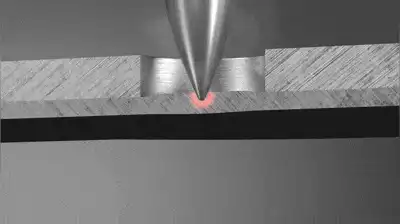
- Đùn ép cổ ren (Bushing): Khi mũi khoan tiến xuống, nó đẩy vật liệu đã hóa dẻo dịch chuyển theo chiều dọc trục cả lên trên và xuống dưới. Quá trình này tạo ra một ống lót hoặc cổ ren hình trụ với độ dày thành lên tới gấp 3 lần độ dày vật liệu ban đầu.
- Taro ép nguội: Sau đó, một mũi taro ép (taro biến dạng nguội) được đưa vào cổ ren vừa hình thành để tạo ra các ren trong liên tục, định hình theo dòng chảy hạt kim loại mà không sinh ra bất kỳ phoi cắt nào.
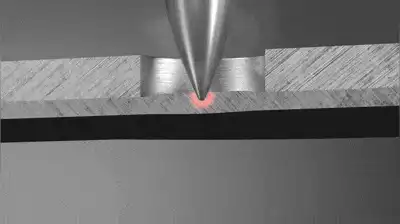 Hình 2: Minh họa chu kỳ dịch chuyển kim loại và hình thành ống lót cổ ren.
Các Thông Số Quy Trình & Tiêu Chuẩn Kỹ Thuật Cốt Lõi
Để đạt được chiều sâu ăn khớp ren tối ưu (tuân thủ các tiêu chuẩn ren ISO/DIN) và tuổi thọ dụng cụ cao nhất, các thông số CNC cụ thể sau đây cần được duy trì ổn định:
| Thông số quy trình | Tiêu chuẩn / Phạm vi kỹ thuật |
|---|---|
| Độ dày phôi | 0.8 mm – 12.0 mm |
| Tốc độ trục chính (vòng/phút - RPM) | 1.500 – 4.000 RPM (tùy thuộc vào đường kính mũi khoan) |
| Nhiệt độ cục bộ | 600°C – 800°C |
| Thời gian chu kỳ (Cycle Time) | 2 – 6 giây mỗi lỗ |
| Vật liệu dụng cụ | Hợp kim cứng Tungsten Carbide nguyên khối hạt mịn |
| Chiều dài cổ ren đùn ép | Gấp 2,5 đến 3 lần độ dày thành kim loại nền |
| Phương pháp tạo ren | Taro ép nguội không phoi (Taro biến dạng) |
Những Ưu Điểm Vượt Trội Của Khoan Nóng Chảy Ma Sát
Công nghệ khoan nóng chảy ma sát mang lại nhiều ưu điểm vượt trội về mặt cấu trúc, kinh tế và sản xuất so với các loại đồ gá liên kết cơ học thông thường:
1. Tạo hình kim loại không tạo phoi
Vì quy trình này dựa trên sự biến dạng dẻo thay vì cắt gọt, hoàn toàn không sinh ra phoi vụn hoặc mạt kim loại bên trong các ống kín hoặc cụm chi tiết rỗng. Điều này giúp loại bỏ nguy cơ nhiễm bẩn bên trong các đường ống thủy lực, HVAC và hệ thống khí nén.
2. Cải thiện cấu trúc hạt & Tăng cường độ bền cơ học
Khi vật liệu trải qua quá trình nung nóng do ma sát, sau đó được làm nguội tự nhiên trong không khí, vùng đùn ép sẽ đạt được hiệu quả tương tự như quá trình xử lý nhiệt thường hóa cục bộ. Dòng chảy hạt kim loại liên tục không bị đứt gãy giúp mang lại: * Lực kéo nhổ cao hơn (Pull-out Strength): Vượt trội hơn lực giữ của đai ốc rút tiêu chuẩn lên tới 50%. * Khả năng chống xoắn vượt trội: Loại bỏ hoàn toàn lỗi xoay tròn, tuột ren thường gặp ở các loại đai ốc ép cơ học. * Tăng khả năng chịu tải: Hỗ trợ các liên kết bu lông chịu lực căng cao ngay cả trên các thanh định hình có độ dày thành chỉ từ 1 mm đến 2 mm.
3. Tối ưu hóa quy trình sản xuất và Giảm chi phí
- Loại bỏ tồn kho linh kiện phụ trợ: Không cần mua, lưu kho hoặc cấp phôi cho đai ốc ép, đai ốc rút hay các phụ kiện hàn.
- Thời gian chu kỳ cực nhanh: Toàn bộ quá trình tạo lỗ và taro ren chỉ mất từ 2 đến 6 giây.
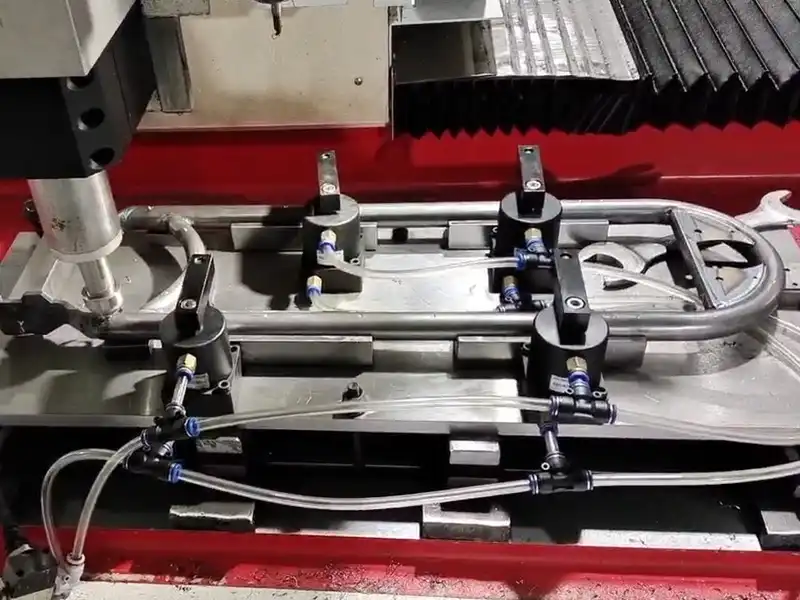
- Sẵn sàng cho tự động hóa: Có thể tích hợp hoàn toàn vào các trung tâm gia công phức hợp khoan - taro - phay nóng chảy CNC đa trục.
 Hình 3: Máy gia công phức hợp khoan, phay và taro CNC đa trục được tối ưu hóa cho công nghệ khoan nóng chảy ma sát tốc độ cao.
Khả năng tương thích vật liệu
Khoan nóng chảy ma sát hoạt động hiệu quả trên nhiều loại kim loại dẻo chứa sắt và không chứa sắt, bao gồm:
- Thép cacbon thấp & Thép mềm: S235, S355, AISI 1018, Q235
- Thép không gỉ (Inox): AISI 304, AISI 316, AISI 430
- Hợp kim nhôm: 6061-T6, 6063, 5052, 7075
- Đồng đỏ, Đồng thau & Đồng thanh: Các hợp kim đồng có độ dẫn điện cao
- Hợp kim Titan: Grade 2, Grade 5
Phương pháp này cũng phù hợp với các loại ống mạ điện, mạ kẽm hoặc ống được sơn phủ trước, giúp nó trở nên cực kỳ linh hoạt trong sản xuất khung kết cấu.
Các Ứng Dụng Công Nghiệp Điển Hình
- Khung gầm ô tô & Xe điện: Cấu trúc khung bộ pin, thanh chống va đập và ray trượt ghế ngồi.
- Thiết bị thể thao/thể hình: Các mối liên kết ống thép kết cấu chịu lực cao cho máy tập gym thương mại.
- Hệ thống HVAC & Vận chuyển chất lưu: Chia nhánh ống góp bằng đồng đỏ và đồng thau mà không cần phụ kiện hàn đồng.
- Khung xe máy & Xe đạp: Các điểm gá lắp trên khung hợp kim nhôm trọng lượng nhẹ.
- Phụ kiện kiến trúc: Lan can thép không gỉ (inox), tay vịn và các phụ kiện kính kết cấu.
Cần máy CNC khoan & taro hiệu suất cao?
Trao đổi với các kỹ sư ứng dụng cấp cao của chúng tôi để nhận mô phỏng thời gian chu kỳ và đề xuất máy theo yêu cầu trong vòng 24 giờ.