Na manufatura de precisão, instrumentação médica, componentes aeroespaciais e microeletrônica, a miniaturização de furos tornou-se um requisito crítico de engenharia. Enquanto a furação CNC convencional é indicada para diâmetros acima de 3,0 mm, a microfuração (geralmente definida por diâmetros de furo de 0,05 mm a 1,0 mm, estendendo-se até 3,0 mm em microusinagem) opera em um domínio físico fundamentalmente diferente, onde a deflexão da ferramenta, o batimento centrífugo e o entupimento de cavacos podem causar a fratura imediata da broca.
Alcançar uma furação de microfuros seriada, repetível e livre de rebarbas exige uma dinâmica de máquina projetada sob medida: eixos-árvore motorizados de ultra-alta velocidade (24.000–60.000 RPM), batimento radial total (T.I.R.) inferior a 0,003 mm, ciclos de furação pica-pau (peck drilling) de alta frequência e detecção automatizada de quebra de ferramenta.

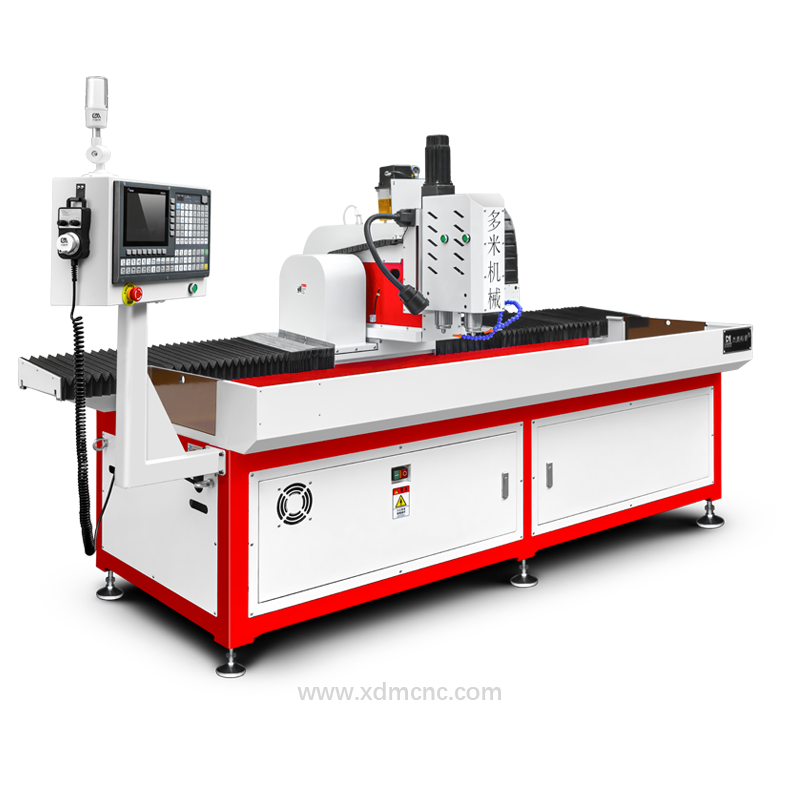
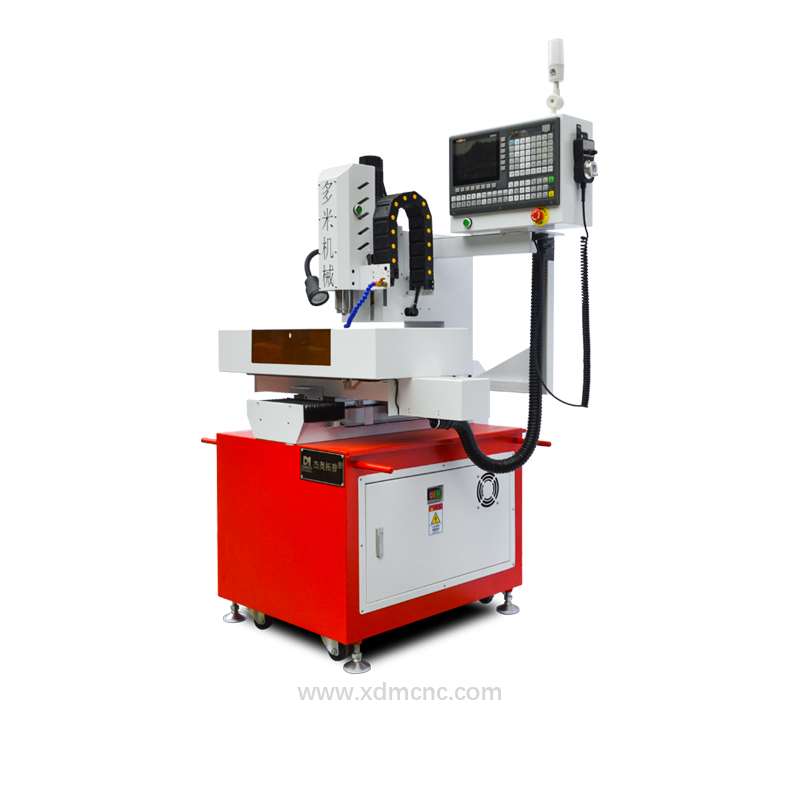
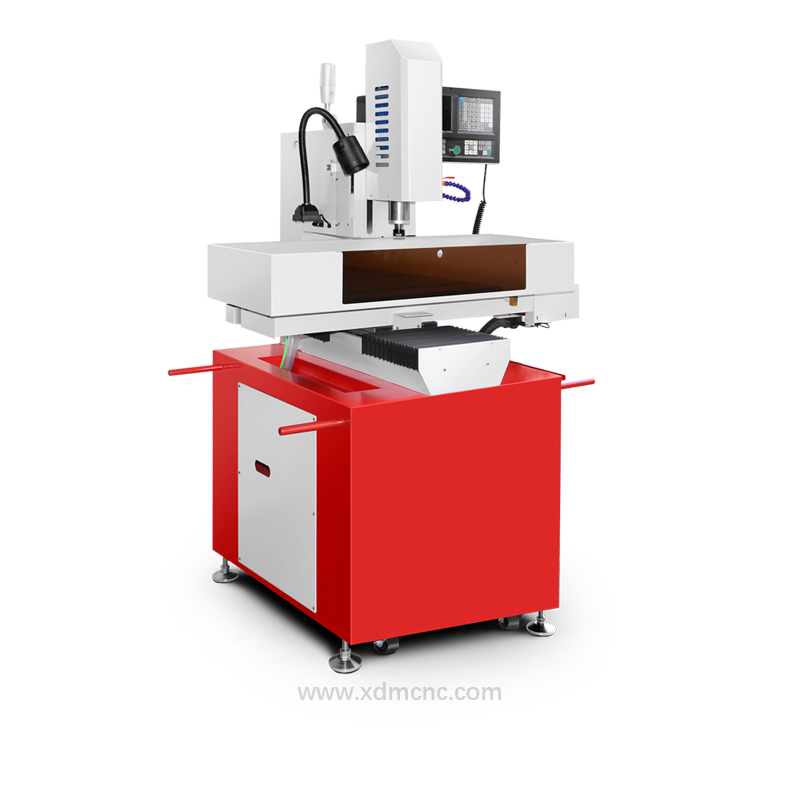
Figura 1: Matriz de microfuros de 0,3 mm de alta precisão usinada em liga de alumínio de grau aeroespacial em uma máquina de microfuração CNC DUOMI.
O que é a Furação de Microfuros e Por Que É Desafiadora?
A furação de microfuros é o processo de corte mecânico para produzir cavidades e furos passantes em microescala utilizando brocas helicoidais de metal duro integral (tungstênio microgrão). Diferentemente da furação convencional, a microusinagem enfrenta obstáculos físicos distintos:
- Disparidade Extrema de Velocidade de Corte: Em diâmetros reduzidos (por exemplo, 0,2 mm), manter a velocidade de corte recomendada para metal duro de 30–50 m/min exige rotações do fuso entre 45.000 e 80.000 RPM. Fusos de furação convencionais (3.000–12.000 RPM) operam em velocidades de corte excessivamente baixas, provocando sobrecarga na ferramenta, atrito e quebra instantânea da haste.
- Sensibilidade ao Batimento Radial (Runout): Na microfuração, o batimento da ferramenta não deve ultrapassar 5% do diâmetro da broca. Para uma broca de 0,1 mm, um batimento de apenas 0,005 mm induz fadiga por flexão catastrófica e falha prematura.
- Compactação de Microcavacos e Dilatação Térmica: Devido à área transversal microscópica dos canais da broca, os cavacos não conseguem ser evacuados livremente sob avanço contínuo. Sem ciclos rápidos de micro-pica-pau e névoa otimizada de fluido de corte (MQL), o cavaco solda no canal da broca, resultando na quebra instantânea da ferramenta.
Tabela de Parâmetros e Ferramentas para Furação de Microfuros
Para assegurar qualidade dimensional consistente e maximizar a vida útil das ferramentas de metal duro integral, operadores CNC e engenheiros de manufatura devem seguir estes parâmetros padronizados:
| Parâmetro de Usinagem | Faixa Operacional Recomendada | Importância na Engenharia e Melhores Práticas |
|---|---|---|
| Faixa de Diâmetro do Furo | 0,05 mm – 1,0 mm (Estendendo-se a 3,0 mm) | Brocas helicoidais de microgrão de metal duro integral com hastes reforçadas de 3,0 mm ou 4,0 mm |
| Rotação do Eixo-Árvore (RPM) | 24.000 – 60.000 RPM | Eletrofusos motorizados de alta frequência mantêm a velocidade de corte linear necessária |
| Batimento Radial (T.I.R.) | < 0,003 mm (3 μm) na ponta da ferramenta | Porta-pinças de precisão HSK-E25 ou pinças especiais eliminam a vibração radial |
| Avanço por Dente (fz) | 0,001 mm – 0,008 mm/rot | Microavanços controlados evitam a flambagem axial mantendo a ação cortante de cisalhamento |
| Estratégia Pica-Pau (Peck Drilling) | Ciclos G73 / G83 de alta frequência | Profundidade de incremento ajustada para 0,5D – 1,5D para evacuar microcavacos e dissipar calor |
| Refrigeração e Lubrificação | MQL de Alta Pressão (Névoa Óleo-Ar) | Névoa atomizada a 4–8 bar penetra nos microfuros, resfriando o gume e ejetando o pó metálico |
| Detecção de Quebra de Ferramenta | Sensor óptico a laser sem contato | Verificação da broca em fração de segundo entre ciclos evita o refugo de peças multifuros |
| Tolerância Posicional e de Furo | Repetibilidade de ±0,005 mm | Escalas lineares ópticas em malha fechada compensam a deriva térmica durante ciclos longos |
Soluções de Engenharia Críticas na Microfuração CNC DUOMI
Para superar as limitações físicas da produção seriada de microfuros, as Furadeiras CNC DUOMI para Microfuros e Pequenos Furos incorporam quatro soluções proprietárias de engenharia:
1. Eletrofusos de Altíssima Frequência
A DUOMI equipa suas estações de microfuração com fusos de acionamento direto de alta frequência que atingem de 40.000 a 60.000 RPM. Equipados com rolamentos cerâmicos híbridos e jaqueta de refrigeração líquida em circuito fechado, o eixo-árvore mantém equilíbrio térmico rigoroso durante turnos de trabalho contínuos 24/7.
2. Base Fundida de Alta Precisão com Amortecimento de Vibrações
A vibração é a principal causa de quebra de microbrocas. A DUOMI utiliza barramentos e estruturas de ferro fundido Meehanite estabilizado com guias lineares de rolos de ampla sustentação, absorvendo microvibrações e garantindo estabilidade de posicionamento submicrométrica.
3. Capacidade de Produção Sincronizada com Cabeçotes Multifuso
Para componentes de alto volume de produção (como dissipadores de calor, placas filtrantes e suportes eletrônicos), a DUOMI oferece configurações CNC multifuso (cabeçotes duplos, triplos e quádruplos). Esses cabeçotes executam padrões idênticos de microfuração em paralelo, multiplicando a taxa de produção de 200% a 400% sem acréscimo de mão de obra.
4. Proteção Integrada Contra Ferramenta Quebrada
Brocas quebradas não detectadas em furos profundos resultam em perda total da peça e subsequente quebra de machos de rosquear. Nossos centros de microfuração contam com sensores de inspeção óptica a laser que verificam a integridade da ferramenta após cada ciclo de furação em menos de 0,3 segundos.
Aplicações Industriais de Missão Crítica
A microfuração de alta precisão é indispensável nos setores mais exigentes da indústria moderna:
- Dispositivos Médicos e Implantes: Microcanais em instrumentais laparoscópicos cirúrgicos, parafusos ósseos de titânio, canais de fluido para endoscopia e cateteres de infusão de precisão.
- Encapsulamento de Semicondutores e Eletrônica: Microvias e matrizes para soquetes de teste (placas de pogo pin) em plásticos de engenharia (Torlon, PEEK, Vespel) e compósitos cerâmicos.
- Injeção de Combustível Automotiva e Sensores: Orifícios pulverizadores para injeção direta de gasolina (GDI), bicos injetores diesel common-rail e corpos de sensores de pressão de freio ABS.
- Aeroespacial e Defesa: Microfuros de arrefecimento em bordas de pás de turbinas, válvulas de estrangulamento de fluidos de satélites e carcaças de sistemas de navegação inercial de alta precisão.
- Filtragem de Precisão e Energia: Placas de suporte de malha de arame em aço inoxidável AISI 316L de alta densidade e placas bipolares para células a combustível com micro-orifícios.
Selecionando o Equipamento Ideal para Microfuração CNC
Ao avaliar máquinas para furação de microfuros, os gestores de manufatura devem alinhar os recursos da máquina ao volume de produção e à geometria das peças:
- Para matrizes compactas de múltiplos furos em componentes delicados, conheça a Furadeira CNC para Microfuros.
- Para componentes automotivos e eletrônicos de alta escala produtiva que demandam processamento paralelo, explore a Furadeira CNC de Duplo Fuso para Microfuros.
- Para entender em detalhes a arquitetura mecânica, opções de fusos e configurações de eixos, leia nosso comparativo sobre a arquitetura estrutural de máquinas de furação de microfuros, ou compreenda a dinâmica da relação comprimento/diâmetro em nosso guia técnico de furadeiras para pequenos furos.
Solicite uma Solução Turnkey de Microfuração da DUOMI CNC
Com mais de duas décadas de liderança no desenvolvimento de equipamentos de automação para furação e rosqueamento CNC, a DUOMI CNC disponibiliza assessoria técnica completa de engenharia, desenvolvimento de dispositivos de fixação customizados, programação otimizada de ciclos em código G e fornecimento de maquinário direto da fábrica para o mercado global.
Entre em contato com a equipe de engenharia da DUOMI hoje mesmo e envie seus desenhos técnicos para cálculo de tempo de ciclo e testes práticos de usinagem de microfuros em suas amostras.
Precisa de Centros de Furação e Rosqueamento de Alta Eficiência?
Consulte nossos engenheiros seniores de aplicação para obter simulação de tempo de ciclo e proposta de máquina customizada em 24h.